Windows 应用
caxa cam制造工程师2025中文版
caxacam制造工程师2025中文版提供零件制造功能,软件提供草图绘制,提供3D模型制作,提供模型加工,提供仿真处理,支持的功能还是非常多的,让用户可以在这款软件上找到完整的CAD功能,CAM功能,软件的大部分功能都是可以在顶部菜单区域显示的,点击草图菜单就可以找到很
- 当前版本
- v2025 SP0版
- 文件大小
- 2.55 GB
- 浏览次数
- 3
- 累计下载
- 0
软件介绍
功能说明、应用截图与使用信息
caxa
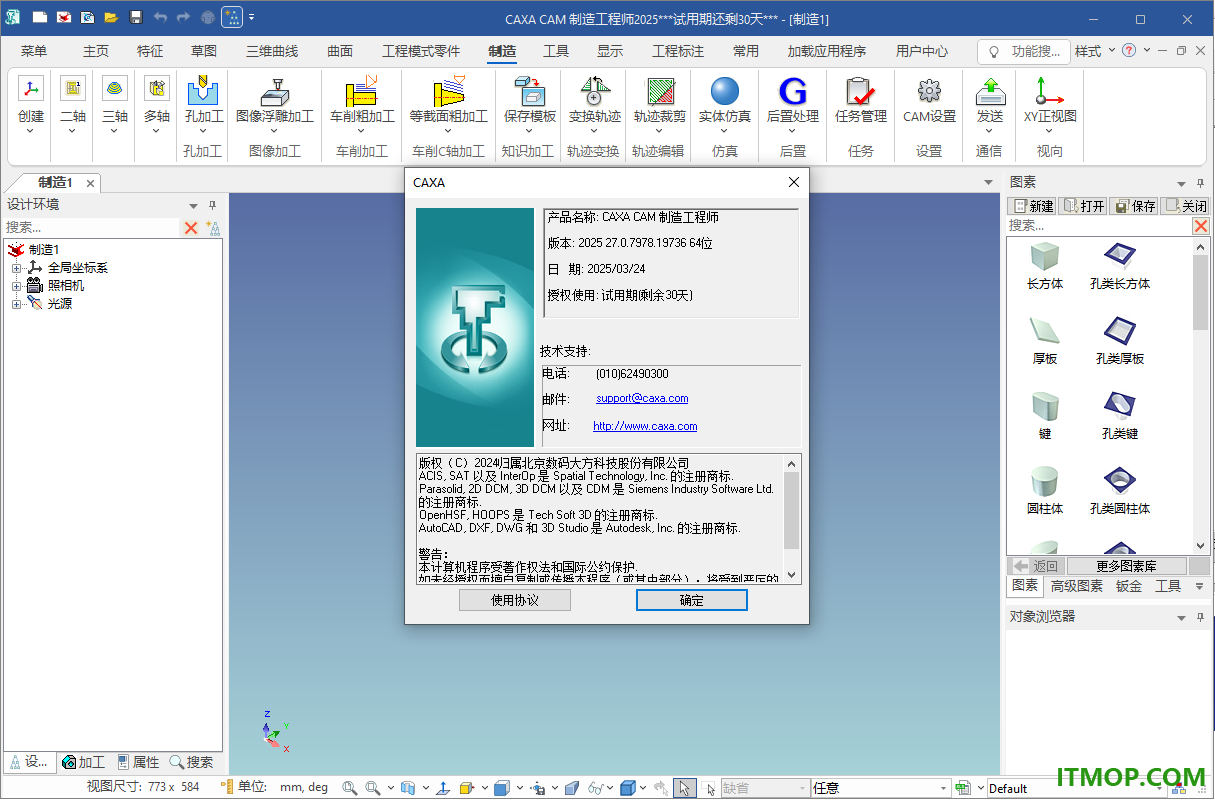
cam制造工程师2025中文版提供零件制造功能,软件提供草图绘制,提供3D模型制作,提供模型加工,提供仿真处理,支持的功能还是非常多的,让用户可以在这款软件上找到完整的CAD功能,CAM功能,软件的大部分功能都是可以在顶部菜单区域显示的,点击草图菜单就可以找到很多常用的绘图工具,新建一个绘图项目就可以开始手动设计新的零件,也可以打开制造菜单,可以在菜单界面找到孔加工、车销加工、知识加工、实体仿真等功能,每个功能都提供详细的参数设置界面,让用户可以自由编辑加工的类型,加工的参数,喜欢caxa
cam制造工程师2025就下载吧。
caxa cam制造工程师2025新版功能
1、轨迹步距优化
对轨迹步距进行了优化,加工轨迹行距更均匀,刀次间距更加合理。平面光铣加工间距更加均匀,转角后轨迹自动裁剪,减少空轨迹,提升加工效率。
2、最短距离走刀排序
以往多个轮廓区域加工时,拾取顺序直接决定了加工顺序,加工顺序无法调整,新版本支持最短距离设置,轨迹连接更短,空行程更短,加工效率更高。
3、轨迹编辑优化能力
新版本提供丰富的刀具路径编辑功能,以满足各种复杂的加工需求。通过合理的规划和优化,可以创建高效、准确的刀具路径,从而减少切削时间,提高加工效率,提高加工精度和表面质量。
4、智能输入
在交互上持续优化,智能输入,支持输入框高亮显示,支持四则运算,简化参数设置,减少人工计算。
5、模型零件车削编程
车削策略支持直接拾取零件模型快速生成车削加工轨迹,提高车削加工编程效率。
6、支持几何拾取重排顺序
几何拾取列表支持轮廓对象重排顺序,提升拾取效率,缩短加工连接路径,提升加工效率。
软件特色
1、caxa cam制造工程师2025中文版车销加工功能,可以在软件上创建多种加工方案。
2、支持工艺类型选择,可以在软件上设置粗加工、精加工、粗+精混合模式。
3、加工方向,在软件上选择横向模式加工当前的零件,也可以纵深加工零件。
4、细节参数设置,可以自定义切削行数,自定义切削的行距和余量。
5、详细的加工参加填写面板,设计师可以在这款软件自由输入不同的参数。
6、多种功能菜单,caxa cam制造工程师2025中文版提供的功能菜单很多,可以找到大量制造功能。
7、孔加工功能,可以在软件上创建不同的孔加工方式,支持钻孔模式,支持铣螺纹加工。
8、支持图像浮雕加工,直接将一个二维的图像加工为浮雕类型的三维模型。
9、图形素材:长方体、孔类长方体、厚板、孔类厚板、键、孔类键、圆柱体、孔类圆柱体。
10、支持轨迹创建,可以在这款软件上创建加工轨迹,也可以对轨迹内容变换,对轨迹添加镜像。
安装方法
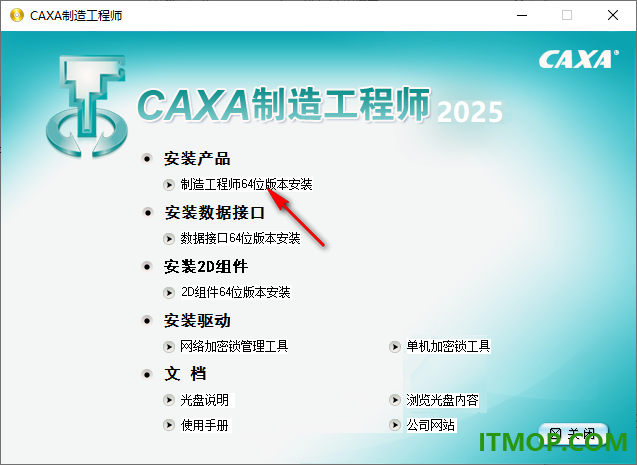
1、打开AutoRun.exe软件,弹出安装的选项内容,直接点击caxa cam制造工程师安装。
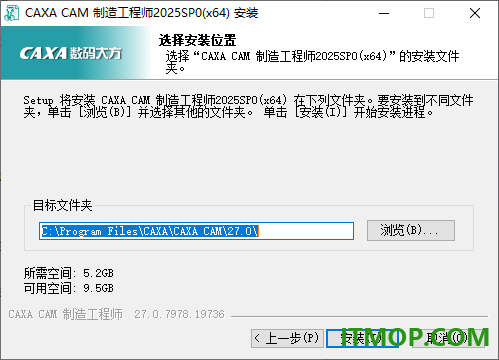
2、如图所示,显示软件的安装地址,默认将软件直接安装到C盘。
3、如图所示,caxa cam制造工程师2025y8ijign安装结束,可以将其打开。
4、提示试用功能,立即试用caxa cam制造工程师2025的全部功能。
5、软件界面就是这样的,可以在顶部区域找到不同的3D实体设计功能。
官方教程
一、孔加工功能
孔加工功能主要是对零件表面的各类圆孔、螺纹孔进行加工的功能。与二三轴轨迹不同,孔加工更多利用的是数控系统自带的固定循环加工方
法。
二、孔加工
生成钻孔加工轨迹功能。
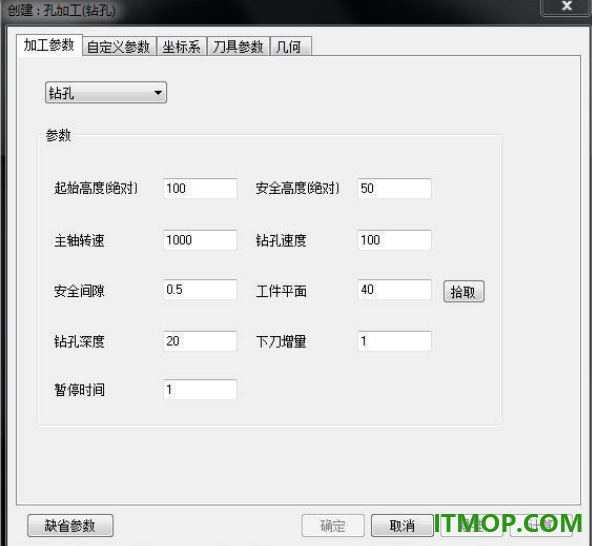
点击“加工”->“孔加工”->“孔加工”菜单项,弹出如下图的对话框。
1. 钻孔模式
提供12种钻孔模式
高速啄式孔钻 G73
左攻丝 G74
精镗孔 G76
钻孔 G81
钻孔+反镗孔 G82
啄式钻孔 G83
逆攻丝 G84
镗孔 G85
镗孔(主轴停) G86
反镗孔 G87
镗孔(暂停+手动) G88
镗孔(暂停) G89
2.参数
安全高度: 刀具在此高度以上任何位置,均不会碰伤工件和夹具。
主轴转速: 机床主轴的转速。
起始高度: 刀具初始位置。
钻孔速度: 钻孔刀具的进给速度。
钻孔深度: 孔的加工深度。
安全间隙: 钻孔时,钻头快速下刀到达的位置,即距离工件表面的距离,由这一点开始按钻孔速度进行钻孔。暂停时间: 攻丝时刀在工件底部的停留时间。
下刀增量: 孔钻时每次钻孔深度的增量值。
三、铣圆孔加工
使用铣刀来进行各种铣圆孔的操作。
点击“加工”->“孔加工”->“铣圆孔加工”菜单项,弹出如下图的对话框。
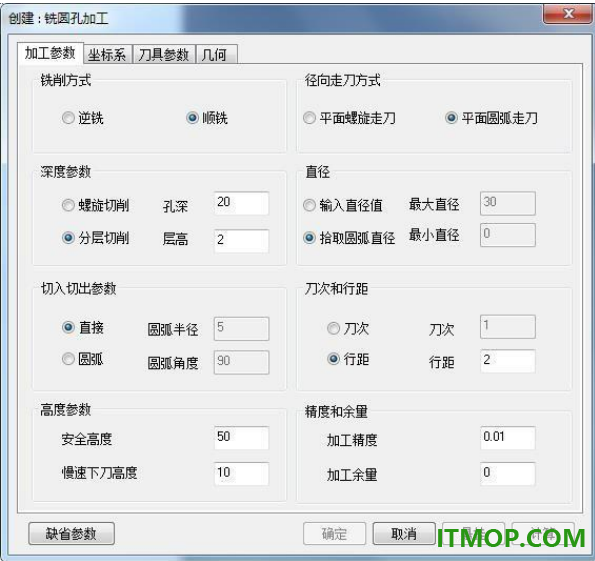
1. 铣削方式:
逆铣:生成逆铣的轨迹。
顺铣:生成顺铣的轨迹。
2.深度参数:
螺旋切削:用螺旋的方式进行加工。
分层切削:用分层的方式进行加工。
3.径向走刀方式:
平面螺旋走刀:在平面中用螺旋的方式进行加工。
平面圆弧走刀:在平面中用圆弧的方式进行加工。
4.径向参数:
输入直径值:手工输入圆直径的大小。
拾取几何直径值:拾取存在的圆。
刀次:以给定加工的次数来确定走刀的次数。
行距:走刀行间的距离。
5.切入切出参数:
直线:以直线的方式进行切入切出。
圆弧:以圆弧的方式进行切入切出。
6.安全高度:系统认为刀具在此高度以上任何位置,均不会碰伤工件和夹具。所以应该把此高度设置高一些。
7.加工精度:输入模型的加工精度。计算模型的轨迹的误差小于此值。加工精度越大,模型形状的误差也增大,模型表面越粗糙加工精度越小,模型形状的误差也减小,模型表面越光滑,但是,轨迹段的数目增多,轨迹数据量变大。
8. 慢速下刀高度:在切入或切削开始前的一段刀位轨迹的位置长度,这段轨迹以慢速下刀速度垂直向下进给。
四、铣螺纹加工
使用铣刀来进行各种螺纹操作。
点击“加工”->“孔加工”->“铣螺纹加工”菜单项,弹出如下图的对话框。
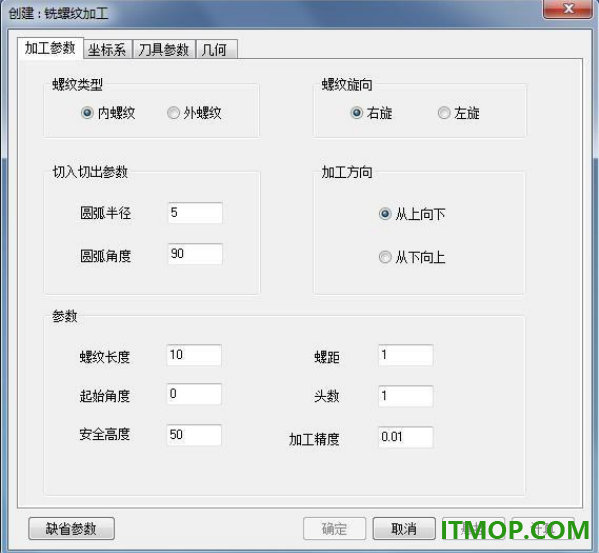
1.螺纹类型:
内螺纹:铣内螺纹。
外螺纹:铣外螺纹。
2.螺纹旋向:
右旋:向右方向旋转加工。
左旋:向左方向旋转加工。
3.参数:
螺纹长度:加工螺纹的长度。
螺距:螺纹的层距。
起始角度:加工螺纹的初始角度。
头数:加工螺纹的头数。
安全高度:系统认为刀具在此高度以上任何位置,均不会碰伤工件和夹具。所以应该把此高度设置高一些。
加工精度:输入模型的加工精度。计算模型的轨迹的误差小于此值。加工精度越大,模型形状的误差也增大,模型表面越粗糙。
加工精度越小,模型形状的误差也减小,模型表面越光滑,但是,轨迹段的数目增多,轨迹数据量变大。
4. 切入切出参数:
圆弧半径:切入切出圆弧的半径。
圆弧角度:切入切出圆弧的角度。
五、固定循环加工
利用主流操作系统自带的固定循环功能进行各式孔加工的操作。
点击“加工”->“孔加工”->“固定循环加工”菜单项,弹出如下图的对话框。
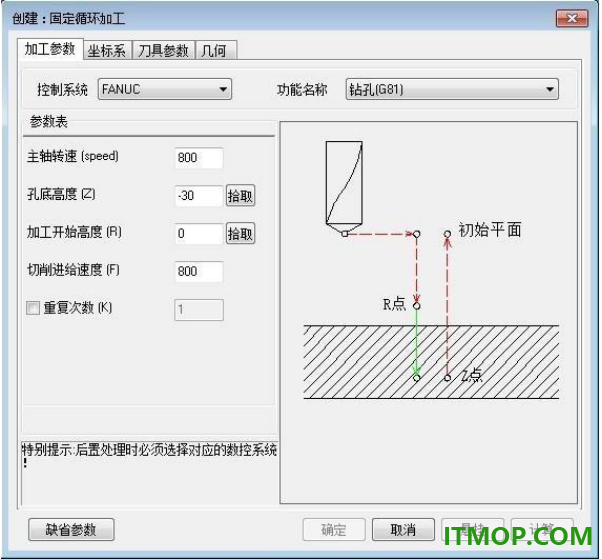
可以选择的数控系统及固定循环功能如下:
1. FANUC系统
支持从G81-G89,包括钻孔、攻丝、镗孔等一共9种固定循环。
2. Siemens系统
支持从CYCLE81-CYCLE89,包括钻孔、攻丝、铰孔、镗孔等一共8种固定循环。
3. Heidenhain系统
支持从200-207,包括钻孔、攻丝、铰孔、镗孔等一共6种固定循环。
每种固定循环加工有各自不同的加工参数,具体应用请参考各数控系统编程手册。
下载地址
下载前请确认版本和平台。外部下载由对应服务商提供,请勿忽略系统安全提示。
同类应用推荐

小米路由器客户端for Mac
小米路由器客户端forMac是小米为Mac用户开发的小米路由管理工具,支持wifi名称自定义,还能够上传下载文件到你的电脑,赶快来创建自己的miwifi吧!喜欢的朋友赶快到IT猫扑下载!小米路由特点千兆WiFi时代来了,你需要一个AC路由器快3倍!支持最新802.11ac
Windows · v0.9.4 官网版
米折网手机版
米折网手机版是米折特卖商城的官方手机客户端,米折是一个购物返利的网站,可以帮边购物边省钱,实际折返效果小编试的也不错,轻松享受特卖优惠就来逛米折。官方介绍米折网(mizhe.com),国内最大的女性特卖网站,致力于为年轻女性提供时尚又实惠的专属特卖服
Android · v4.0.1 安卓版
笑霸来了
笑霸来了为你送上最有内涵最搞笑的资讯,手机笑话段子每天推送,让你的每一天都是开心的笑起来,随时随地享,给你不一样的快乐。这里有经典笑话、幽默笑话、爆笑笑话、冷笑话、小笑话集锦、笑话大全、短信笑话、短笑话、爆笑短信、笑话短信、笑话故事、搞笑笑话、笑
Android · v2.0.51 安卓版
北京朝阳养老服务
朝阳养老app是专为朝阳老人打造的养老服务软件。软件功能强大,为老年人提供服务购买、远程定位、一键拨号等多项掌上服务,让老年人提供服务购买、远程定位、一键拨号等多项掌上服务。软件人性化的设计,专为老人打造手机桌面,更方便老人们使用。功能特色1.将
Android · v1.0.5 安卓版